Artykuł sponsorowany
Jak budowa mikrometru zewnętrznego wpływa na dobór wersji do gwintów, rowków i dużych zakresów
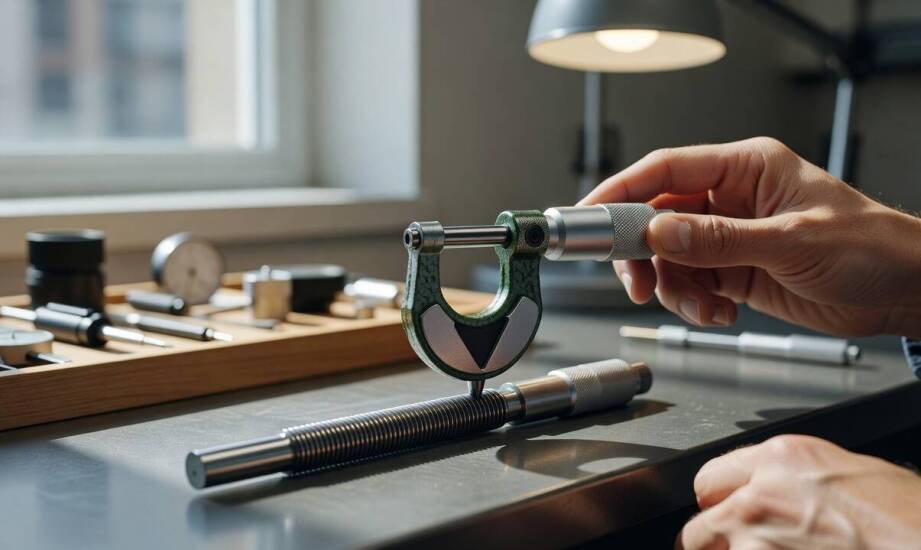
W warsztacie obróbki metali mechanik sprawdza średnicę gładkiego wałka i otrzymuje powtarzalny wynik z rozdzielczością 0,01 mm. Standardowy mikrometr zewnętrzny doskonale radzi sobie z typowymi zadaniami w codziennej pracy tokarskiej i frezerskiej. Ten sam przyrząd umieszczony w wąskim rowku lub na naciętym gwincie wymaga już zupełnie innego podejścia konstrukcyjnego. Swobodny dostęp do mierzonej powierzchni staje się mocno ograniczony przez architekturę detalu. Dodatkowo przy większych zakresach roboczych sam kabłąk narzędzia zyskuje podatność na ugięcia. Takie zjawiska fizyczne bezpośrednio zmieniają ostateczne wskazania i rzutują na poprawność wymiarową całej wyprodukowanej partii.
Sztywność kabłąka a powtarzalność pomiarów
Kabłąk stanowi główny element nośny każdego przyrządu tego typu. Utrzymuje on stałą odległość między nieruchomym kowadełkiem a ruchomym wrzecionem podczas całego cyklu sprawdzania wymiaru. Jego sztywność decyduje o odporności na deformacje pod wpływem siły docisku, co bezpośrednio zapobiega generowaniu błędów. W modelach przeznaczonych do badania dużych średnic producenci stosują znacznie grubsze przekroje materiału lub wprowadzają dodatkowe żebrowanie. Dłuższa rama łatwiej ulega bowiem sprężystym odkształceniom, które fałszują odczytany wynik.
Drugim krytycznym aspektem budowy pozostaje osadzenie mechanizmu ruchomego. Prowadzenie wrzeciona wewnątrz tulei musi zachowywać najwyższą precyzję i całkowity brak bocznego luzu. Nawet minimalne odchylenie osiowe na tym etapie wywołuje zauważalne różnice w kolejnych odczytach tego samego detalu. Sztywne spasowanie tulei minimalizuje wpływ drgań, wymuszając ruch trzpienia wyłącznie wzdłuż głównej osi pomiarowej. Dzięki temu powierzchnia robocza trafia dokładnie w wyznaczony punkt kontrolowanego wałka lub płaskownika.
Elementy robocze i warianty do nietypowych detali
Sprzęgło cierne lub wbudowana grzechotka na końcu bębna ogranicza maksymalną siłę docisku do bezpiecznej i znormalizowanej wartości. Mechanizm ten zapobiega odkształceniom plastycznym detalu oraz poślizgowi powierzchni roboczych na materiale. Operator obraca pokrętłem wyłącznie do momentu charakterystycznego przeskakiwania zapadki. Rozwiązanie to gwarantuje powtarzalny nacisk na element, całkowicie eliminując wpływ siły dłoni konkretnego pracownika. Same powierzchnie pomiarowe wykonuje się najczęściej z twardych węglików spiekanych. Taki materiał bardzo długo zachowuje fabryczną płaskość oraz równoległość obu płaszczyzn. Zlekceważenie zużycia i nierównoległość styków natychmiast generuje błędy systematyczne.
Specyficzna geometria obrabianych części wymusza stosowanie dedykowanych rozwiązań warsztatowych. Wersja przeznaczona specjalnie do gwintów posiada wymienne końcówki stożkowe lub pryzmatyczne dopasowane do skoku zarysu. Umożliwia to zmierzenie średnicy podziałowej bez poszukiwania dodatkowego osprzętu pomocniczego. Z kolei modele wyposażone w wydłużone wrzeciono ułatwiają szybką pracę w głębokich rowkach wpustowych i technologicznych podcięciach. Wersje analogowe z klasyczną podziałką na bębnie wciąż wymagają dużej wprawy w poprawnym odczycie. Alternatywą pozostają urządzenia cyfrowe wyświetlające wynik bezpośrednio na ekranie, co skutecznie redukuje zjawisko błędu paralaksy. Odpowiednio dobrany mikrometr silnie wspiera zakładową kontrolę jakości, uzupełniając możliwości klasycznej suwmiarki noniuszowej, wysokościomierza czy kompletu stalowych płytek wzorcowych.
Narzędzia śrubowe zapewniają odczuwalnie wyższą rozdzielczość podczas sprawdzania średnic niż uniwersalne grubościomierze czy czujniki zegarowe zamocowane na statywach. Decyzja o wyborze konkretnego rozwiązania warsztatowego zawsze opiera się na analizie kształtu badanego elementu oraz warunków panujących przy maszynie. Przy kontroli gwintów największe znaczenie zyskuje sam profil zarysu narzucony przez konstruktora. Przy badaniu rowków kluczowy staje się po prostu fizyczny dostęp do mierzonej strefy bez kolizji z krawędzią wałka. Zlokalizowana w Sosnowcu firma Matbor dystrybuuje zróżnicowane przyrządy dla laboratoriów pomiarowych i zakładów obróbki metali. Prawidłowy proces kontroli wymaga ścisłego dopasowania architektury sprzętu do specyfiki weryfikowanego wymiaru.
Kategorie artykułów
Polecane artykuły

Pierwsza konsultacja w terapii uzależnień — co dzieje się przed rozpoczęciem leczenia

Rola doradztwa księgowego w poprawnym księgowaniu

Żaluzje fasadowe a ochrona przed niekorzystnymi warunkami atmosferycznymi
